Vacuum Pump
Vacuum Pump Manufacturers in Hyderabad
Rotary vane, Roots, diffusion, dry and turbo molecular vacuum pumps for industrial, pharmaceutical, chemical and research applications.
Looking for reliable Vacuum Pump Manufacturers in Hyderabad for industrial, commercial, laboratory, pharmaceutical, chemical, food processing, packaging, and engineering applications? Vacuum pumps are essential equipment used to create, maintain, and control vacuum conditions by removing air, gases, vapours, and other molecules from a sealed chamber or process system. Reliable vacuum generation helps improve production efficiency, process consistency, equipment performance, and product quality.
Hyderabad has a growing industrial ecosystem covering pharmaceuticals, biotechnology, chemicals, food processing, electronics, manufacturing, research, packaging, and engineering. As a result, businesses require dependable industrial vacuum pumps in Hyderabad that can operate continuously under demanding process conditions.
Professional vacuum pump manufacturers in Hyderabad offer different pump technologies based on vacuum level, pumping speed, operating pressure, gas composition, temperature, contamination level, and application requirements. Common options include rotary vane vacuum pumps, Roots pumps, diffusion pumps, dry vacuum pumps, and turbo molecular pumps.
A properly selected vacuum pump can provide stable vacuum performance while reducing process interruptions and maintenance requirements. Manufacturers can also help businesses select suitable configurations, materials, motor capacities, sealing arrangements, accessories, and control systems according to the application.
Types of Vacuum Pumps Available from Manufacturers in Hyderabad
Different industrial processes require different vacuum technologies. Vacuum pump manufacturers and suppliers in Hyderabad provide multiple designs to address applications ranging from rough vacuum generation to high and ultra-high vacuum requirements.
Rotary Vane Vacuum Pumps
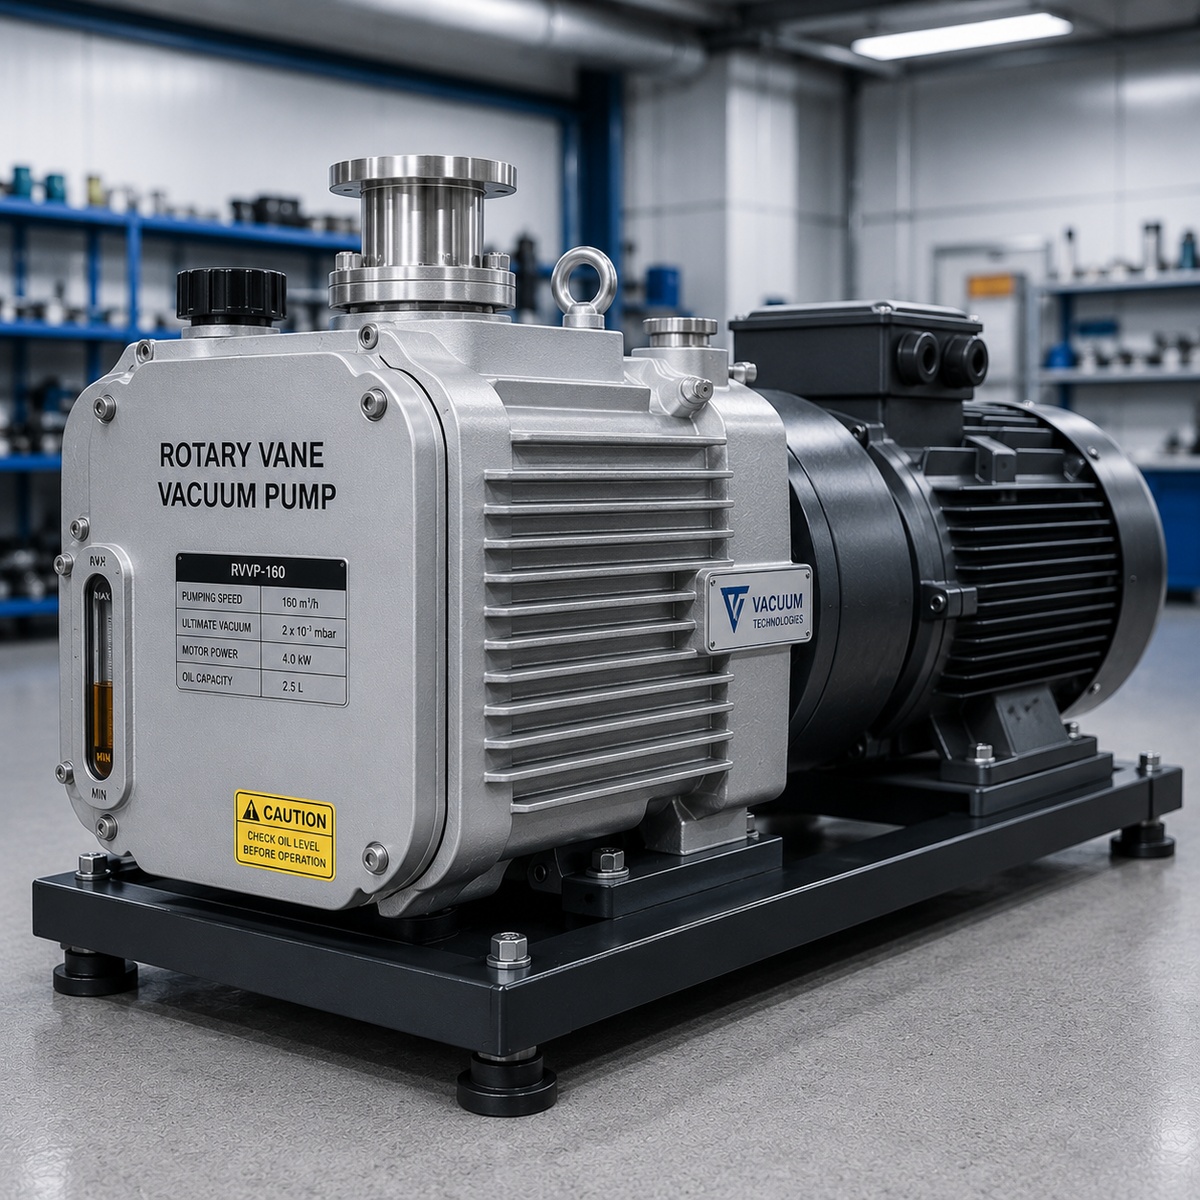
Rotary vane vacuum pumps are widely used for applications requiring dependable rough and medium vacuum performance. These pumps use rotating vanes inside a chamber to capture and compress gas before discharging it. They are commonly used in packaging machinery, vacuum forming, refrigeration systems, medical equipment, laboratories, printing machinery, and general industrial applications.
- Reliable vacuum generation
- Compact and practical construction
- Suitable for continuous-duty applications
- Good pumping performance for many industrial gases
- Relatively straightforward maintenance
- Available in different capacities and configurations
- Suitable for laboratory and industrial vacuum applications
- Can be integrated with automated vacuum systems
For applications where oil contamination must be minimized or avoided, alternative dry-running technologies may be considered.
Roots Pumps
Roots pumps, also known as Roots blowers in appropriate operating configurations, are positive-displacement vacuum pumps commonly used as booster pumps. They can increase pumping speed and improve the performance of a primary vacuum pump. Roots pumps are often combined with backing pumps to achieve higher pumping speeds over suitable pressure ranges.
- High pumping speed
- Efficient gas handling
- Suitable for vacuum boosting
- Reduced evacuation time in suitable systems
- Useful for large vacuum chambers
- Can be integrated with primary vacuum pumps
- Suitable for industrial vacuum systems
- Available in different capacities
These pumps are commonly considered for applications involving large vessels, vacuum furnaces, chemical processing, coating systems, and other industrial processes.
Diffusion Pumps
Diffusion pumps are designed for high-vacuum applications and operate using a high-speed vapour stream to transfer gas molecules toward the pump outlet. They are generally used alongside backing pumps as part of a high-vacuum system. Typical applications include research laboratories, vacuum coating, thin-film deposition, metallurgy, semiconductor-related processes, and scientific equipment.
- Suitable for high-vacuum applications
- High pumping speed for suitable gases
- No mechanical moving parts inside the pumping stage
- Used with appropriate backing systems
- Suitable for specialized vacuum processes
- Can support controlled high-vacuum environments
The complete vacuum system should be designed according to the required ultimate pressure, gas load, chamber volume, operating temperature, and process conditions.
Dry Vacuum Pumps
Dry vacuum pumps generate vacuum without using oil or other operating fluids in the pumping chamber. They are particularly useful for applications where clean vacuum conditions are important. Dry vacuum technology is widely considered for pharmaceutical manufacturing, food processing, laboratories, chemical applications, electronics, packaging, and other processes where oil contamination can be undesirable.
- Oil-free pumping operation
- Cleaner vacuum environment
- Reduced risk of oil backstreaming
- Suitable for contamination-sensitive processes
- Lower handling requirements for pump oil
- Suitable for automated industrial systems
Depending on the application, dry screw, scroll, diaphragm, claw, or other dry technologies may be selected.
Turbo Molecular Pumps
Turbo molecular pumps are high-vacuum pumps designed to achieve very low pressures by transferring momentum to gas molecules through rapidly rotating rotor blades. They are generally used in systems requiring high or ultra-high vacuum conditions. Typical applications include research laboratories, analytical instruments, semiconductor processing, surface analysis, vacuum coating, electron microscopy, and other advanced vacuum applications.
- High and ultra-high vacuum capability
- High pumping speed for suitable gases
- Clean pumping operation
- Low contamination potential in appropriate configurations
- Designed for precision vacuum applications
- Can be integrated with backing pumps and vacuum controls
Turbo molecular pump systems require appropriate installation, backing pressure control, vibration management, and operating procedures to achieve reliable performance.
Product Features and Benefits
When selecting vacuum pump manufacturers in Hyderabad, businesses should consider more than the pump's nominal capacity. The pump should be matched to the actual process requirements, including vacuum level, gas composition, pumping speed, operating temperature, moisture content, and expected operating cycle.
Product Features
- Reliable Vacuum Performance: Designed to generate and maintain vacuum conditions appropriate to the selected pump technology.
- Multiple Pumping Technologies: Rotary vane, Roots, diffusion, dry, and turbo molecular technologies address different vacuum ranges.
- Industrial Construction: Suitable configurations manufactured for demanding industrial operating conditions.
- Application-Specific Selection: Capacity, configuration, materials and accessories selected per process requirements.
- Continuous Operation: Suitable models configured for continuous-duty industrial applications.
- Easy System Integration: Connects with vacuum gauges, valves, filters, controllers and automation systems.
Key Benefits
- Improves process efficiency
- Supports consistent vacuum levels
- Helps reduce evacuation time
- Supports better production control and repeatability
- Suitable for a wide range of industrial applications
- Supports clean vacuum requirements with suitable dry technologies
- Provides scalable vacuum solutions for different chamber sizes and process loads
Businesses searching for industrial vacuum pump manufacturers in Hyderabad, vacuum pump suppliers in Hyderabad, vacuum pump dealers in Hyderabad, or vacuum pump manufacturers near Hyderabad should evaluate technical compatibility, service support, spare-parts availability, and application experience before selecting a system.
Specifications
| Pumping Speed | 8 – 2000 m³/hr (model dependent) |
| Ultimate Vacuum | Up to 1 x 10⁻³ mbar |
| Motor Power | 0.5 – 55 kW |
| Inlet Connection | ISO-KF / ISO-F flanged |
| Noise Level | ≤ 68 dB(A) |
| Cooling | Air or water cooled |
| Duty Cycle | Continuous (24/7 rated) |
Common Industrial Applications
Drying, filtration, solvent recovery, vacuum processing and other manufacturing operations.
Distillation, evaporation, filtration, drying and chemical processing applications.
Vacuum packaging, degassing, drying and selected food-processing operations.
Filtration, drying, evaporation, sample preparation and research equipment.
High-vacuum and ultra-high-vacuum systems for specialized manufacturing and coating.
Lifting, forming, degassing, impregnation, material handling and process equipment.
Why Choose Professional Vacuum Pump Manufacturers?
Working with an experienced manufacturer can provide benefits beyond the supply of an individual pump. A complete vacuum solution may include pump selection, system design, installation guidance, commissioning, maintenance recommendations, and replacement components.
Professional vacuum pump manufacturers and suppliers in Hyderabad can help customers evaluate the application and select suitable equipment instead of relying solely on nominal pump capacity. A properly designed vacuum system can also include vacuum gauges, isolation valves, check valves, filters, separators, receivers, controllers, sensors, and other accessories.
Interested in Vacuum Pump Solutions?
Speak with our technical team to find the right configuration for your application.
Frequently Asked Questions
What are vacuum pumps used for?
Vacuum pumps are used to remove air, gases, vapours, and other molecules from an enclosed system to create a controlled vacuum. They are used in industries such as pharmaceuticals, chemicals, food processing, packaging, manufacturing, laboratories, electronics, and research.
Which type of vacuum pump is suitable for industrial applications?
The appropriate pump depends on the required vacuum level, pumping speed, gas composition, chamber volume, moisture content, operating temperature, and duty cycle. Rotary vane pumps are commonly used for many rough-vacuum applications, while Roots, diffusion, dry, and turbo molecular pumps serve different operating ranges and process requirements.
What is the difference between a dry vacuum pump and an oil-sealed vacuum pump?
A dry vacuum pump operates without oil in the pumping chamber, which can make it suitable for applications where clean vacuum conditions are important. Oil-sealed pumps use oil for lubrication and sealing and can provide reliable vacuum performance in many industrial applications. The appropriate choice depends on the process and contamination requirements.
How do I select the right vacuum pump manufacturer in Hyderabad?
Consider the manufacturer's experience, available pump technologies, pumping-speed range, vacuum performance, customization capabilities, technical support, installation assistance, spare-parts availability, maintenance support, and suitability for your specific process. Providing complete application information helps the manufacturer recommend the appropriate system.
Are vacuum pumps suitable for continuous industrial operation?
Yes, suitable vacuum pumps can be designed for continuous industrial operation. However, continuous-duty suitability depends on the pump model, operating pressure, gas load, temperature, cooling arrangement, installation, maintenance schedule, and process conditions. The manufacturer's recommended operating parameters should always be followed.
You May Also Like